


Penutupan kilang kerana gulungan retak memerlukan lebih daripada masa henti. Apabila gulungan itu dijadualkan untuk pemulihan tetapi pelan penyelenggaraan ketinggalan, tindak balas berantai mempengaruhi operasi penuangan, penggulungan dan kemasan. Kebanyakan kilang bergolek tidak mempunyai kekurangan kerja penyelenggaraan, tetapi mereka sering kekurangan program penyelenggaraan gulungan yang jelas yang menyelaraskan keupayaan peralatan dengan keutamaan pengeluaran. Program formal menukar soalan daripada "gulungan yang gagal di sebelah" kepada "gulungan yang mendapat perkhidmatan sebelum ia gagal, dan mesin yang melaksanakan perkhidmatan itu dengan pasti."
Program penyelenggaraan gulungan yang praktikal bukanlah satu dinding prosedur. Ia merupakan rangka kerja keputusan yang membantu kilang keluli melindungi gulungan bernilai tertinggi, menjadualkan perkhidmatan yang betul pada masa yang sesuai dan memilih alatan mesin yang sebenarnya boleh memulihkan gulungan kepada toleransi dan keadaan permukaan yang dimaksudkan.
Kegagalan roll yang tidak dijangka selalunya merupakan gejala pendekatan penyelenggaraan tidak formal. Jika gulung hanya diganti apabila retak muncul atau kecacatan permukaan dikesan, kilang menyerap kesan penuh ke atas pengeluaran, kualiti produk dan kos inventori. Alternatifnya ialah merancang untuk memakai gulung, menjejakinya secara sistematik, dan menyediakan peralatan yang diperlukan untuk mengatasinya sebelum ia mengganggu jadual rolling.
Gulungan bukanlah bahan habis pakai dalam erti kata yang sama seperti sisipan pemotong atau galas. Ia adalah komponen berat dan bernilai tinggi yang hayat perkhidmatannya bergantung pada beberapa faktor yang saling berinteraksi: beban bergolek, kelajuan, suhu, komposisi bahan dan kualiti kerja pemulihan. Perancangan penyelenggaraan yang realistik bermula dengan menjejak pembolehubah ini untuk setiap gulungan kritikal dalam barisan. Tanpa rekod sejarah gulung, setiap keputusan penyelenggaraan adalah anggaran, dan akibat daripada anggaran itu boleh mencapai keluaran keseluruhan kilang.
Satu contoh: gulungan kerja yang tidak dipantau dengan teliti mungkin mengalami kecacatan permukaan yang masih cukup kecil untuk dibetulkan dengan pas pengisaran ringan. Jika ia ditangkap lewat, gulungan yang sama memerlukan lebih banyak penyingkiran bahan, yang memendekkan diameter yang boleh digunakan, mengurangkan bilangan kitaran pemulihan yang tinggal, dan akhirnya menjadikan penggantian diperlukan lebih awal. Program penyelenggaraan roll yang dijalankan dengan betul mengubah corak ini dengan menetapkan selang pemeriksaan berdasarkan data operasi sebenar dan bukannya jadual yang tidak jelas yang terlalu mudah diketepikan.
Bertukar daripada tingkah laku run-to-failure kepada penyelenggaraan yang dirancang memberikan kilang gambaran yang boleh diramalkan tentang ketersediaan gulungan. Dalam persekitaran keluli berat, setiap perubahan gulungan yang tidak dijangka mempunyai kos yang melangkaui krew penyelenggaraan. Penutupan juga boleh mengganggu garisan tandem, melambatkan jadual tuangan, atau memerlukan pemanasan semula papak tambahan. Dengan program yang dirancang, acara ini menjadi sebahagian daripada kalendar operasi kilang dan bukannya kecemasan yang mengambil masa pengurusan setiap minggu.
Program bunyi tidak disalin daripada loji lain. Ia mengambil kira populasi gulungan, corak haus khusus kilang, kapasiti pemesinan yang tersedia, dan kekangan komersial produk yang digulung. Struktur teras umumnya merangkumi empat elemen: inventori dan klasifikasi gulungan, pemilihan strategi penyelenggaraan, pemeriksaan dan pemantauan keadaan, dan pelaksanaan dengan peralatan khusus.
Langkah pertama ialah mengetahui gulungan mana yang membawa risiko tertinggi. Gulungan mungkin kritikal kerana ia menjejaskan kualiti jalur secara langsung, atau kerana ia adalah item paling mahal dalam kumpulannya, atau kerana ia memerlukan masa pendahuluan yang panjang untuk diperolehi. Mulakan dengan jadual klasifikasi berdasarkan nilai dan kesukaran penggantian. Matriks mudah itu memungkinkan untuk menumpukan sumber di mana kegagalan akan menyebabkan kerugian terbesar.
| Pengelasan | Pakai keterukan | Kos penggantian | Pendekatan penyelenggaraan yang disyorkan |
|---|---|---|---|
| Gulungan kritikal | Tinggi dan kerap | tinggi | Periksa pada selang waktu tetap; membaiki segera apabila menghampiri had toleransi |
| Gulungan kerja standard | Sederhana dan boleh diramal | Sederhana | Pemulihan pencegahan berdasarkan tonase yang dihasilkan |
| Gulung sandaran | Kitaran rendah, tetapi panjang | Sangat tinggi | Pemantauan berasaskan keadaan dengan servis kitaran panjang yang dirancang |
| Gulung ganti | Pembolehubah | rendah | Putar ke dalam perkhidmatan semasa membaiki semula gulungan utama |
Tidak semua gulungan harus dikekalkan dengan cara yang sama. Dalam terminologi penyelenggaraan, terdapat beberapa strategi yang luas:
Dalam banyak kilang, sistem berperingkat berfungsi paling baik. Gulungan sandaran bernilai tinggi boleh dipantau dengan pendekatan berasaskan keadaan, gulungan kerja dengan sejarah haus yang kukuh boleh mengikut selang pencegahan, dan gulungan bernilai rendah yang mempunyai sedikit kesan pada produk akhir boleh diservis secara reaktif. Intinya bukan untuk memilih strategi yang paling maju untuk setiap roll, tetapi untuk menghabiskan waktu penyelenggaraan di mana ia mempunyai kesan yang paling besar.
Salah satu bahagian paling praktikal dalam program penyelenggaraan gulungan ialah mentakrifkan had yang mencetuskan perkhidmatan. Sebagai contoh, jika gulungan kerja mempunyai toleransi diameter 0.05 mm dan had kekasaran permukaan Ra 0.4 μm, nombor ini mesti ditulis dan dipadankan dengan keupayaan mengukur kedai. Perkara yang sama berlaku untuk kelurusan dan konsentrik. Toleransi harus dipilih yang boleh dicapai oleh pengisar atau pelarik gulung sendiri secara konsisten, bukan nilai yang secara teknikalnya dikehendaki tetapi secara operasi di luar jangkauan.
Mewujudkan nilai penerimaan yang jelas menghalang pertengkaran umum antara pasukan pengeluaran dan penyelenggaraan: keinginan untuk menjalankan roll lebih lama berbanding keperluan untuk memastikan kualiti permukaan stabil. Apabila nombor ditakrifkan dalam program, rundingan digantikan dengan latihan rutin.
Pelan penyelenggaraan hanya berkesan seperti peralatan yang digunakan untuk melaksanakannya. Apabila gulungan dikeluarkan daripada garisan, ia mesti dipusing, dikisar atau dijana semula kepada keadaan yang hampir dengan gulungan baharu. Untuk kilang keluli, ini selalunya bermaksud pemesinan bahagian besar, keras atau kompleks dengan toleransi yang sangat ketat. Peralatan yang digunakan boleh semudah mesin pelarik konvensional yang dikendalikan oleh tukang mahir, atau bersepadu seperti sistem CNC yang mengekalkan diameter dan kemasan permukaan dalam had yang dikawal ketat. Pilihan mempengaruhi kedua-dua konsistensi gulungan yang dipulihkan dan masa yang diperlukan untuk setiap kitaran pemulihan.
Pusingan gulung yang kasar dan selesai adalah penting kepada proses pemulihan. Pelarik gulung CNC khusus boleh mengeluarkan lapisan yang rosak dengan ketepatan dimensi yang boleh diramal, pada masa yang sama membetulkan profil gulungan dan menambah baik kemasan permukaan. Untuk kilang yang mengendalikan gulungan berat dan besar, mesin pelarik itu sendiri mesti mempunyai ketegaran yang sesuai, kuasa gelendong dan kapasiti pengapit. Apabila mempertimbangkan mesin, beri perhatian bukan sahaja kepada ayunan maksimum dan jarak tengahnya, tetapi juga kepada keupayaannya untuk mengekalkan ketepatan di bawah pemotongan terputus dan kedalaman pemotongan yang berbeza-beza, yang biasa berlaku apabila membaiki gulungan palsu atau tuang.
 Pelarik Gulung CNC untuk Memusing Gulung dan Membaikpulih Pelarik gulung CNC ini sesuai untuk memusing gulungan yang kasar dan kemasan, menanggalkan lapisan yang rosak sambil membetulkan profil dan menambah baik kemasan permukaan. Ia direka bentuk dengan ketegaran dan kuasa gelendong untuk mengendalikan gulungan berat dan besar, mengekalkan ketepatan di bawah pemotongan yang terganggu. Lihat Produk →
Gelang gulung, yang mengalami beberapa tekanan sentuhan yang paling teruk, selalunya memerlukan pengisaran dan bukannya hanya berputar. Mesin pengisar cincin roller menegak boleh mencapai ketepatan dimensi tinggi dan kualiti permukaan yang diperlukan untuk mengekalkan prestasi cincin. Ia juga membantu memendekkan kitaran pemulihan dengan memberikan operator platform yang stabil yang tidak menjejaskan konsentriksi atau corak sebelum cincin kembali ke kilang. Pengisaran selalunya merupakan peringkat akhir yang menentukan sama ada cincin yang dibaik pulih mencapai kekasaran permukaan dan toleransi profil yang diperlukan.
 Mesin Pengisar Cincin Penggelek CNC Menegak untuk Pengisaran Ketepatan Mesin pengisar menegak ini khusus untuk mengisar cincin penggelek tungsten karbida yang digunakan dalam pengeluaran wayar berkelajuan tinggi. Ia menawarkan pengisaran kasar, separa halus, halus dan bukan percikan bulatan luar dan alur R-pass, dengan kecekapan tinggi dan reka bentuk tertutup sepenuhnya untuk menambah baik persekitaran pemprosesan. Lihat Produk →
Apabila gelang gulung memerlukan isipadu bahan yang lebih besar untuk dikeluarkan, proses memusing mestilah kuat dan stabil. Pelarik cincin penggelek CNC tugas berat yang boleh berjalan pada tork tinggi sambil mengekalkan tahap getaran yang boleh diterima boleh mengurangkan masa pemprosesan dengan ketara. Untuk bengkel penyelenggaraan dalaman kilang keluli, keupayaan untuk menukar antara gulungan dan gelang penggelek tanpa mengorbankan kualiti permukaan adalah kelebihan utama. Ia juga mengurangkan keperluan untuk menghantar bahagian ke bengkel luar, yang menambah masa utama dan kos pengangkutan untuk setiap kitaran penyelenggaraan.
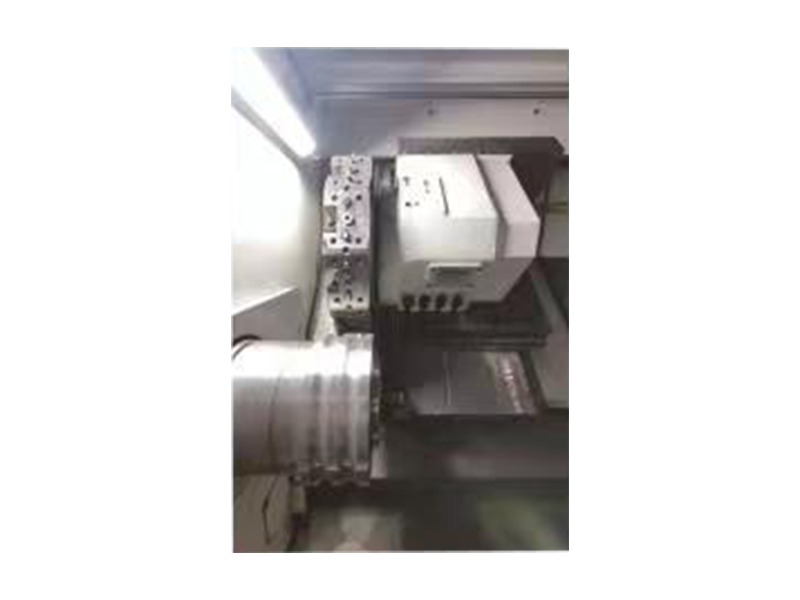 tinggi-Speed Steel Roller Rings CNC Roller Ring Lathe Pelarik cincin penggelek CNC tugas berat ini dibina untuk memusing gelang penggelek tork tinggi, membolehkan penyingkiran cekap volum bahan yang lebih besar sambil mengekalkan kestabilan dan kualiti permukaan. Ia membolehkan bengkel dalaman bertukar antara gulungan dan cincin tanpa menjejaskan kemasan. Lihat Produk →
Program penyelenggaraan gulungan yang dilaksanakan semalaman tanpa penjejakan atau maklum balas jarang berlaku. Sepanjang tahun pertama, kilang biasanya memperhalusi program apabila data sebenar terkumpul. Selang penjadualan awal boleh diselaraskan, kriteria pemeriksaan boleh diperketatkan, dan senarai peralatan boleh disemak untuk memutuskan sama ada satu mesin boleh menampung beberapa tugas atau sama ada unit berasingan diperlukan untuk jenis gulungan tertentu.
Perkara utama adalah untuk menjadikan setiap langkah boleh diukur: rekod bilangan gulungan yang dipulihkan, ukur masa antara kitaran pemulihan dan bandingkan kekerapan kegagalan yang tidak dirancang sebelum dan selepas rancangan itu diperkenalkan. Metrik ini memberikan pulangan pelaburan yang mudah dijelaskan kepada pengurusan loji. Mereka juga membantu kilang memutuskan masa untuk melabur dalam mesin tambahan, seperti mesin bubut CNC yang lebih besar atau pusat pengisaran yang lebih automatik.
Apabila program berjalan, kilang bergerak dari kedudukan reaktif kepada yang dirancang. Bengkel penyelenggaraan bukan lagi tempat pembaikan kecemasan tiba tanpa amaran. Sebaliknya, bengkel itu menjadualkan kerjanya sendiri mengikut jadual rolling, dan populasi roll menjadi satu lagi sumber yang boleh diuruskan dengan keterlihatan dan keyakinan.
Program penyelenggaraan roll untuk kilang keluli bukanlah satu dokumen. Ia adalah sistem yang menghubungkan keadaan gulungan, jadual kerja kilang, dan keupayaan peralatan yang melakukan pemulihan. Program yang paling berkesan dibina daripada data operasi sebenar, bukan daripada templat generik. Mereka bermula dengan klasifikasi yang jelas tentang kritikaliti roll, kemudian menggunakan strategi penyelenggaraan yang sepadan dengan risiko sebenar, dan akhirnya bergantung pada mesin yang boleh mencapai toleransi secara berulang.
Mulakan dengan kumpulan gulung yang kecil tetapi penting dan jalankan program padanya selama beberapa bulan. Gunakan keputusan untuk mengembangkan pelancaran ke seluruh barisan. Pendekatan langkah demi langkah ini memberikan pasukan penyelenggaraan cukup keyakinan untuk mengautomasikan proses kemudian dan menghalang kesilapan yang sangat biasa apabila cuba memperkenalkan sistem yang sangat formal semalaman di loji yang sentiasa berfungsi secara reaktif.
Hasilnya ialah loji di mana kegagalan roll bukan lagi kecemasan, di mana kitaran pemulihan adalah lebih pendek dan lebih konsisten, dan di mana jentera yang digunakan untuk penyelenggaraan dipilih untuk memberikan ketepatan yang diperlukan oleh operasi rolling moden.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Wilayah Jiangsu.
Adegan kilang
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Semua hak terpelihara.


