


A Mesin pemprosesan roller CNC mengautomasikan lenturan, pembentukan dan pembentukan kepingan logam dan gegelung dengan ketepatan tinggi, tetapi ketepatan sahaja tidak menjamin operasi sisa rendah yang cekap. Sisa dalam pemprosesan penggelek boleh datang daripada sekerap bahan, masa henti mesin, ketidakcekapan tenaga, dan kesilapan manusia, yang semuanya menambah kos dan mengurangkan pengeluaran. Artikel ini menggariskan strategi praktikal dan boleh diambil tindakan untuk meminimumkan sisa pada setiap peringkat proses pengeluaran apabila menggunakan mesin pemprosesan penggelek CNC.
Sebelum sisa boleh dikurangkan, ia membantu mengenal pasti dari mana ia biasanya berasal. Dalam operasi pemprosesan penggelek CNC, sisa biasanya jatuh ke dalam beberapa kategori berulang, setiap satu memerlukan pendekatan yang berbeza untuk menangani dengan berkesan.
Sisa bahan selalunya merupakan sumber ketidakcekapan terbesar dan paling mahal dalam pemprosesan penggelek. Oleh kerana mesin penggelek CNC beroperasi berdasarkan arahan yang diprogramkan, ketepatan pengaturcaraan itu mempunyai kesan langsung pada jumlah bahan mentah yang digunakan berbanding terbuang.
Menggunakan perisian bersarang untuk merancang cara bahagian disusun pada helaian atau gegelung sebelum diproses mengurangkan sisa terputus dengan ketara. Dengan mensimulasikan reka letak secara digital sebelum pengeluaran bermula, pengendali boleh mengenal pasti susunan yang paling cekap bahan daripada bergantung pada anggaran manual, yang sering meninggalkan jurang yang tidak perlu antara bahagian.
Malah program yang dirancang dengan baik akan menghasilkan sekerap jika mesin itu sendiri tidak ditentukur dengan betul. Penjajaran penggelek, tetapan tekanan dan kadar suapan harus diperiksa dengan kerap, kerana sisihan kecil pun boleh menyebabkan bahan dibengkokkan atau dipangkas secara tidak betul, mengakibatkan bahagian yang ditolak yang tidak boleh digunakan semula.
Masa yang hilang kepada masa henti mesin dan prosedur persediaan yang panjang diterjemahkan terus kepada kapasiti pengeluaran yang sia-sia. Mengurangkan kelewatan ini memerlukan kedua-dua perubahan prosedur dan amalan penyelenggaraan pencegahan.
Mencipta senarai semak persediaan piawai untuk jenis kerja biasa mengurangkan masa yang diluangkan oleh pengendali untuk melaraskan tetapan antara larian. Menyimpan parameter program yang terbukti untuk bahagian berulang juga menghapuskan keperluan untuk memprogram semula dari awal setiap kali kerja biasa kembali ke jadual.
Kerosakan yang tidak dirancang adalah salah satu bentuk sisa yang paling mengganggu, kerana ia menghentikan pengeluaran sepenuhnya dan sering mengakibatkan bahagian tidak lengkap atau rosak yang tertinggal di dalam mesin. Jadual penyelenggaraan pencegahan yang menangani pelinciran, haus penggelek dan pemeriksaan sistem kawalan sebelum masalah berlaku membantu mengelakkan gangguan yang mahal ini.
| Tugas Penyelenggaraan | Kekerapan Disyorkan | Pembaziran Dihalang |
| Pemeriksaan penjajaran roller | Mingguan | Bahan sisa daripada salah bentuk |
| Pelinciran bahagian yang bergerak | Mingguan | Masa henti yang tidak dirancang |
| Penentukuran sistem kawalan | Bulanan | Ketidaktepatan pengaturcaraan |
| Pemeriksaan kehausan alatan | Bulanan | Kegagalan alat pramatang |
Sisa tenaga sering diabaikan kerana ia tidak menghasilkan sisa yang kelihatan, tetapi ia masih menambah kos yang tidak perlu kepada pengeluaran. Mesin pemprosesan roller CNC menggunakan kuasa walaupun dalam tempoh terbiar, dan tetapan pengendalian yang tidak cekap boleh meningkatkan penggunaan tenaga tanpa meningkatkan kualiti output.
Mengumpulkan kerja yang serupa bersama-sama mengurangkan bilangan kali mesin perlu menghidupkan, menyejukkan atau bertukar antara tetapan yang jauh berbeza. Memproses batch ketebalan bahan yang serupa atau geometri bahagian dalam urutan meminimumkan tenaga yang dibelanjakan untuk pelarasan berulang.
Menjalankan mesin pada kelajuan atau tekanan tinggi yang tidak perlu untuk bahan tertentu tidak meningkatkan output dan selalunya meningkatkan penggunaan tenaga sambil mempercepatkan kehausan alatan. Memadankan tetapan dengan tepat kepada spesifikasi bahan, dan bukannya lalai kepada kapasiti maksimum, menjimatkan tenaga tanpa mengorbankan kualiti.
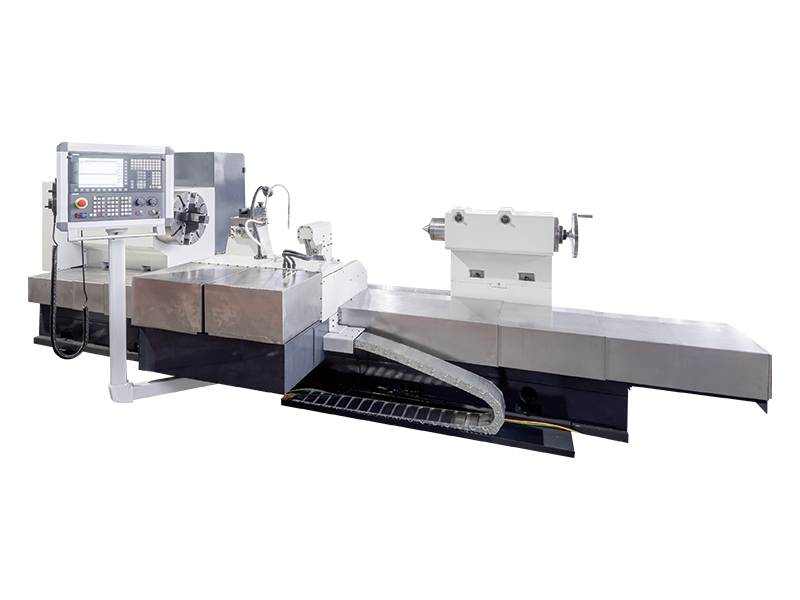
Penggelek dan perkakas mewakili pelaburan yang besar, dan haus pramatang yang disebabkan oleh parameter operasi yang salah ialah satu bentuk sisa yang terkompaun dari semasa ke semasa. Memilih tekanan penggelek, kelajuan dan kadar suapan yang betul untuk setiap jenis bahan memanjangkan hayat perkakas dan mengurangkan kekerapan penggantian yang mahal. Operator juga harus mengelak daripada memproses bahan di luar ketebalan atau julat kekerasan yang dinilai alat, kerana tindakan sedemikian mempercepatkan haus melebihi jangkaan biasa.
Pembetulan manual dan kerja semula menggunakan waktu buruh yang sebaliknya boleh dibelanjakan untuk tugas yang produktif. Dua strategi pelengkap membantu mengurangkan bentuk pembaziran ini: meningkatkan automasi jika sesuai dan memastikan pengendali dilatih dengan betul untuk menangani isu lebih awal.
Mengurangkan sisa dalam pemprosesan penggelek CNC bukanlah pembetulan sekali sahaja tetapi proses pengukuran dan penghalusan yang berterusan. Penjejakan metrik utama seperti kadar sekerap, masa beroperasi mesin dan penggunaan tenaga bagi setiap unit yang dihasilkan memberikan garis dasar yang jelas yang boleh diukur penambahbaikan. Semakan data ini dengan kerap bersama operator dan kakitangan penyelenggaraan membantu mengenal pasti peluang baharu untuk pengurangan sisa yang mungkin tidak dapat dilihat daripada satu pemeriksaan atau audit.
Dengan menangani penggunaan bahan, masa operasi mesin, penggunaan tenaga, jangka hayat perkakas dan kecekapan buruh bersama-sama, pengeluar boleh mengurangkan sisa secara bermakna merentas keseluruhan aliran kerja pemprosesan roller. Penambahbaikan ini bukan sahaja mengurangkan kos pengeluaran tetapi juga menyumbang kepada kualiti produk yang lebih konsisten dan operasi pembuatan yang lebih mampan secara keseluruhan.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Wilayah Jiangsu.
Adegan kilang
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Semua hak terpelihara.


