


Dalam pemesinan pelarik gulung konvensional, pengendali sangat bergantung pada pengukuran manual, pelarasan roda tangan dan bacaan dail analog untuk mengawal kedalaman pemotongan, kadar suapan dan dimensi bahan kerja. Setiap satu daripada langkah ini memperkenalkan potensi sumber kesilapan manusia. Salah membaca dail bergraduat dengan separuh tanda pengijazahan — perbezaan sekecil 0.02 mm — boleh menyebabkan keseluruhan bahan kerja gulung di luar toleransi, mengakibatkan kerja semula yang mahal atau sekerap langsung. Keletihan terkumpul semasa peralihan pengeluaran yang lama merendahkan lagi ketepatan pengendali, kerana kepekatan yang diperlukan untuk membaca dan bertindak balas secara konsisten terhadap maklum balas analog semakin berkurangan dari semasa ke semasa. Dalam industri seperti pembuatan kertas, pemprosesan keluli, percetakan dan pengeluaran tekstil, di mana geometri permukaan gulungan secara langsung menentukan kualiti produk akhir, ketidakkonsistenan dimensi yang disebabkan oleh manusia ini diterjemahkan kepada kecacatan lapangan, aduan pelanggan dan kerugian kewangan yang ketara.
The pelarik roll paparan digital prestasi tinggi yang fleksibel telah direka bentuk khusus untuk menangani kelemahan ini. Dengan menggantikan dail analog dan anggaran manual dengan bacaan digital masa nyata, storan parameter boleh atur cara dan kawalan maklum balas automatik, kelas mesin ini secara asasnya mengubah peranan pengendali daripada pelaksana pengukuran aktif kepada penyelia proses — mengurangkan kekerapan dan magnitud kesilapan manusia secara mendadak tanpa memerlukan pelaburan modal pusat pemesinan CNC automatik sepenuhnya.
Pelarik gulung paparan digital menggabungkan kekukuhan struktur mesin pemusing gulungan tugas berat dengan sistem bacaan digital bersepadu (DRO) dan, pada model spesifikasi lebih tinggi, antara muka kawalan boleh atur cara yang mengawal pergerakan paksi, kelajuan gelendong dan kadar suapan. Istilah "fleksibel" merujuk kepada kapasiti mesin untuk menampung pelbagai diameter, panjang dan bahan gulungan — daripada silinder pencetakan kecil berdiameter 100 mm kepada gulungan kilang kertas besar melebihi 1,500 mm — dalam platform mesin yang sama, selalunya melalui kedudukan stok ekor boleh laras, sistem perkakasan boleh tukar ganti.
"Prestasi tinggi" menerangkan gabungan ketegaran gelendong, kuasa pemotongan, kestabilan terma dan ketepatan pengukuran digital yang bersama-sama membolehkan mesin mengekalkan toleransi dimensi yang ketat terhadap pas pemotongan berterusan yang panjang. Operasi pelarik gelek selalunya melibatkan pas penyingkiran bahan sepanjang beberapa meter di sepanjang permukaan keluli keras, besi tuang, bersalut getah atau komposit — keadaan yang menguji kedua-dua integriti struktur mesin dan ketekalan gelung maklum balas sistem kawalan. Mesin berprestasi tinggi menangani permintaan ini melalui pembinaan katil bertetulang, pengekod linear resolusi tinggi, dan sistem ukuran pampasan suhu.
Sistem bacaan digital ialah teknologi pusat yang melaluinya mesin bubut paparan digital mengurangkan ralat manusia. Pengekod linear — sama ada skala kaca optik atau jenis jalur magnet — dipasang di sepanjang paksi-X (gelongsor silang) dan paksi-Z (kereta) mesin pelarik. Pengekod ini mengesan kedudukan slaid sebenar dengan resolusi biasanya antara 0.001 mm ke 0.0001 mm pada model ketepatan, dan menghantar data ini secara berterusan ke panel paparan DRO yang dipasang pada paras mata pengendali.
Salah satu sumber ralat yang paling berbahaya dalam operasi pelarik analog ialah paralaks — peralihan ketara dalam kedudukan penuding dail apabila garis penglihatan pengendali tidak berserenjang dengan muka dail. Kajian tentang persekitaran pemesinan ketepatan telah mendokumenkan ralat paralaks sehingga 0.03 mm pada dail roda tangan standard dilihat dari kedudukan berdiri biasa. Paparan digital menghapuskan paralaks sepenuhnya dengan mempersembahkan nilai berangka mutlak yang dibaca secara sama tanpa mengira sudut tontonan operator, ketinggian kepala atau jarak dari panel. Perubahan tunggal ini mengalih keluar sumber ralat yang mempengaruhi setiap pelarasan paksi tunggal yang dibuat semasa peralihan pengeluaran.
Sistem DRO moden pada mesin bubut gulung fleksibel menawarkan kedua-dua mod kedudukan mutlak dan tambahan, boleh ditukar dengan satu sentuhan butang. Dalam mod mutlak, semua koordinat yang dipaparkan dirujuk kepada titik datum tetap — biasanya muka gulung atau bahu rujukan — ditubuhkan pada permulaan operasi. Dalam mod tambahan, paparan ditetapkan semula kepada sifar pada mana-mana kedudukan yang ditentukan oleh operator, hanya menunjukkan jarak yang dialihkan dari titik rujukan itu. Keupayaan untuk menukar antara mod ini tanpa pengiraan matematik menghalang ralat aritmetik terkumpul yang berlaku apabila pengendali secara manual menjejaki berbilang pergerakan kenaikan berurutan pada mesin analog, di mana kesilapan penambahan tunggal merambat melalui semua langkah kedudukan berikutnya.
Di luar paparan kedudukan masa nyata, mesin bubut roll paparan digital fleksibel spesifikasi tinggi menggabungkan sistem memori parameter yang membolehkan program pemesinan lengkap — termasuk diameter sasaran pada berbilang kedudukan sepanjang gulungan, kadar suapan, kelajuan gelendong dan kedalaman hantaran penamat — untuk disimpan, dipanggil semula dan dilaksanakan oleh mana-mana pengendali tanpa bergantung pada tahap kemahiran atau pengalaman individu.
Keupayaan ini menangani salah satu masalah konsistensi kualiti yang paling berterusan dalam pemesinan gulungan: variasi antara operator. Apabila pengendali berpengalaman menyediakan pas pengisaran gulung berdasarkan rasa, tabiat dan peraturan peribadi yang dibangunkan selama bertahun-tahun, mereplikasi persediaan itu dengan rakan sekerja yang kurang berpengalaman memperkenalkan kebolehubahan yang besar. Dengan storan parameter digital, parameter terbukti pengendali pertama menjadi program yang disahkan yang mana-mana pengendali seterusnya boleh mengingati dan melaksanakan dengan tetapan yang sama, tanpa mengira tahap pengalaman individu mereka. Hasilnya ialah kualiti bahagian menjadi fungsi program dan bukannya individu — anjakan asas dalam falsafah jaminan kualiti.
Banyak mesin bubut roll paparan digital melaksanakan nilai sasaran dengan fungsi amaran boleh didengar atau visual. Operator memasuki dimensi sasaran akhir untuk potongan tertentu, dan sistem DRO memantau bacaan kedudukan langsung terhadap sasaran ini. Apabila alat menghampiri dalam jarak yang diprogramkan — contohnya, 0.05 mm dari diameter akhir — sistem mengaktifkan penunjuk amaran, memberi amaran kepada pengendali untuk memperlahankan kadar suapan mereka dan bersedia untuk berhenti. Ini menghalang ralat biasa untuk mengatasi diameter sasaran semasa penyusuan manual yang lalai atau letih, yang pada mesin bubut roll tidak boleh dibetulkan tanpa memasang semula dan memotong semula daripada diameter yang lebih besar.
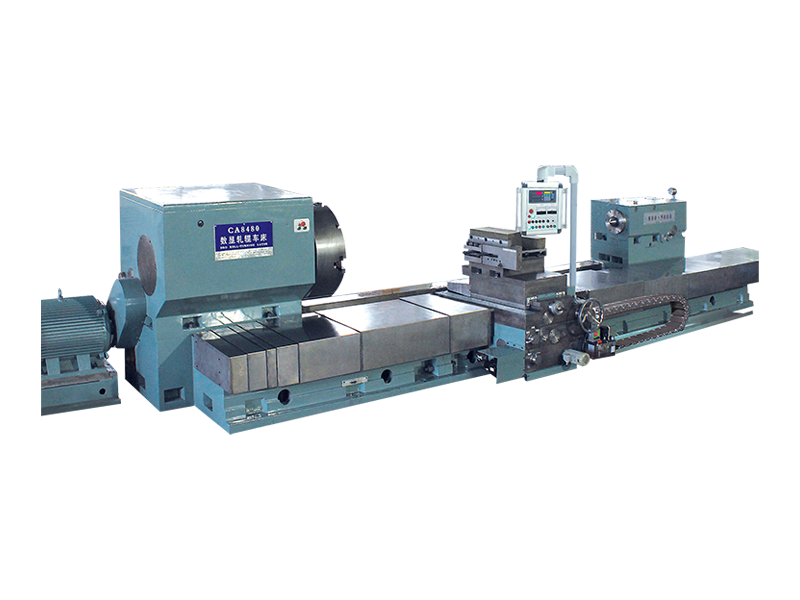
Pelarik roll paparan digital tersedia dalam beberapa konfigurasi dengan tahap automasi dan keupayaan pengurangan ralat yang semakin tinggi. Jadual di bawah membandingkan ciri utama merentas konfigurasi standard, dipertingkat dan berprestasi tinggi untuk membantu pembeli mengenal pasti tahap spesifikasi yang sesuai untuk keperluan pengeluaran mereka.
| Ciri | DRO standard | DRO yang dipertingkatkan | Prestasi Tinggi |
| Resolusi Paparan | 0.001 mm | 0.001 mm | 0.0001 mm |
| Storan Parameter | tiada | Sehingga 50 program | Tidak terhad (USB/rangkaian) |
| Fungsi Amaran Sasaran | Tidak | Amaran boleh didengar | Hentian suapan automatik boleh didengar |
| Jenis Pengekod | Jalur magnetik | Skala kaca optik | Pampasan terma optik |
| Kawalan Kelajuan Spindle | Kotak gear manual | Pemacu frekuensi boleh ubah | Dikawal servo dengan CSS |
| Output Data | tiada | Eksport USB | Pautan rangkaian/MES masa nyata |
Pelarik gulungan paparan digital berprestasi tinggi yang dilengkapi dengan pemacu gelendong dikawal servo boleh melaksanakan Kelajuan Permukaan Malar (CSS) — fungsi yang melaraskan RPM gelendong secara automatik apabila alat pemotong bergerak secara jejari ke dalam atau ke luar semasa menghadapi operasi untuk mengekalkan halaju pemotongan yang konsisten pada hujung alat tanpa mengira diameter bahan kerja serta-merta. Pada mesin pelarik gulung di mana pengendali memilih kelajuan gelendong tetap secara manual, kelajuan pemotongan sebenar pada hujung alat berubah apabila diameter berbeza-beza, menyebabkan pembentukan cip yang tidak konsisten, variasi kemasan permukaan dan haus alat yang tidak dapat diramalkan. Variasi ini memerlukan pengendali membuat pertimbangan pampasan berterusan — tugas yang menuntut secara kognitif yang memperkenalkan kesilapan manusia selanjutnya, terutamanya semasa profil gulungan berbilang diameter yang panjang.
Kawalan CSS menghilangkan beban kognitif ini sepenuhnya dengan mengautomasikan tindak balas kelajuan gelendong. Operator hanya memasukkan kelajuan permukaan sasaran dalam meter seminit untuk bahan bahan kerja yang dipotong, dan sistem kawalan mengendalikan semua pelarasan RPM dengan telus. Hasilnya ialah kemasan permukaan yang konsisten merentas keseluruhan profil gulungan, hayat alat yang boleh diramal dan boleh diulang, dan penghapusan lengkap ralat pelarasan operator berkaitan kelajuan permukaan.
Di luar spesifikasi teknikal, aliran kerja praktikal sehari-hari mengendalikan mesin gulung paparan digital berprestasi tinggi yang fleksibel distrukturkan untuk meminimumkan beban kognitif yang diletakkan pada operator semasa kitaran pengeluaran berulang. Pengurangan ralat dicapai bukan sahaja melalui perkakasan pengukuran yang lebih baik tetapi melalui reka bentuk antara muka pintar yang membimbing pengendali melalui setiap langkah proses.
Pengilang yang telah beralih daripada mesin bubut gulungan analog konvensional kepada mesin paparan digital berprestasi tinggi yang fleksibel secara konsisten melaporkan pengurangan yang boleh diukur dalam kadar penolakan dimensi. Penambahbaikan biasa yang didokumenkan termasuk pengurangan dalam penolakan di luar toleransi diameter sebanyak 60 hingga 80 peratus berbanding garis dasar pra-penukaran, pengurangan dalam ketidakakuran kemasan permukaan sebanyak 40 hingga 60 peratus yang boleh dikaitkan dengan kawalan CSS dan pengurusan kadar suapan yang konsisten, dan pengurangan dalam ralat bahagian pertama berkaitan persediaan melebihi 70 peratus daripada program persediaan berpandu.
Penambahbaikan ini diterjemahkan terus kepada pengurangan kos sekerap bahan, waktu kerja kerja semula yang lebih rendah, masa penghantaran yang lebih pendek dan skor kepuasan pelanggan yang lebih baik — semuanya daripada pelaburan mesin yang biasanya menelan kos sebahagian kecil daripada pusat pusing CNC penuh yang setara. Untuk operasi pemesinan gulungan di mana diameter, panjang dan bahan bahan kerja kerap berbeza-beza, fleksibiliti platform pelarik roll paparan digital — boleh diprogram semula dengan cepat untuk setiap spesifikasi gulungan baharu tanpa penyuntingan program CNC yang panjang — memberikan kelebihan produktiviti tambahan yang mengukuhkan lagi kes pulangan pelaburan untuk peralihan daripada peralatan analog tradisional.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Wilayah Jiangsu.
Adegan kilang
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Semua hak terpelihara.


